Máy nghiền đá ở nông thôn: chọn máy cho trạm nhỏ
Máy nghiền đá ở nông thôn phục vụ vôi nông nghiệp, bột đá địa phương và xử lý nước. Hướng dẫn chọn máy 1 - 8 t/h…
Xem chi tiếtXưởng chế tạo máy nghiền đá là nơi một bản vẽ kỹ thuật trở thành thiết bị chạy được, đi qua các công đoạn đúc, gia công, hàn kết cấu, xử lý nhiệt, lắp ráp và chạy thử. Hiểu rõ các bước này giúp người mua đặt đúng câu hỏi và đánh giá đúng chất lượng một dây chuyền.
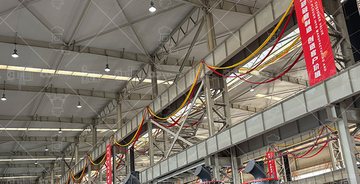
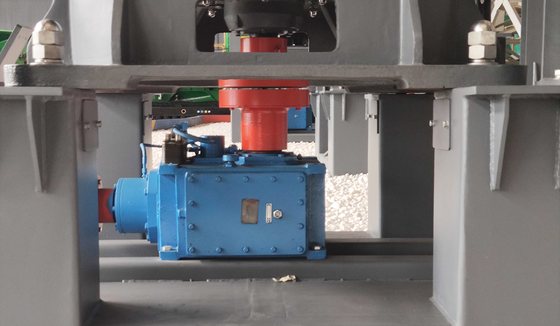
Một xưởng chế tạo máy nghiền thật sự phải làm chủ ba loại công nghệ: đúc, gia công cơ khí cỡ lớn và hàn kết cấu chịu lực. Vành nghiền có thể nặng vài tấn, đường kính cả mét, đòi hỏi máy tiện cỡ lớn và đồ gá chắc chắn. Con lăn và tấm lót tiếp xúc vật liệu mài mòn nên vật liệu phải chọn đúng: thép mangan cao cho chi tiết chịu va đập, gang crom cao cho chi tiết chịu mài xát.
Chất lượng thiết bị không đến từ một công đoạn riêng lẻ mà từ cả chuỗi. Đúc rỗ thì gia công không cứu được; xử lý nhiệt sai thì con lăn nứt sớm; lắp ráp lệch thì máy rung ngay từ ngày đầu. Vì vậy xưởng tốt thường kiểm tra ở nhiều điểm dừng và ghi lại kết quả theo số máy, chứ không chỉ kiểm tra ở khâu cuối.
Mỗi điểm dừng trong chuỗi trên đều có hồ sơ riêng: phiếu phân tích mẻ đúc, biên bản đo kích thước, ghi chú xử lý nhiệt, biên bản chạy thử. Bộ hồ sơ này đi kèm máy khi xuất xưởng và là cơ sở để so sánh giữa các nhà chế tạo, đồng thời giúp ích khi cần thay phụ tùng về sau.
| Công đoạn | Mục tiêu | Điểm kiểm soát | Lỗi thường gặp nếu bỏ qua |
|---|---|---|---|
| Đúc phôi | Hình dạng và độ đặc chắc | Kiểm khuyết tật đúc | Rỗ khí, nứt ngầm |
| Gia công cơ khí | Kích thước và độ bóng mặt | Đo theo bản vẽ | Sai dung sai, lắp không khít |
| Xử lý nhiệt | Độ cứng bề mặt, độ dai lõi | Đo độ cứng, ghi lò | Nứt, mòn nhanh |
| Hàn kết cấu | Độ bền khung vỏ | Kiểm mối hàn chịu lực | Nứt mối hàn khi rung |
| Lắp ráp và chạy thử | Máy chạy êm, đạt thông số | Đo rung, nhiệt, dòng điện | Rung, mòn lệch, tụt năng suất |
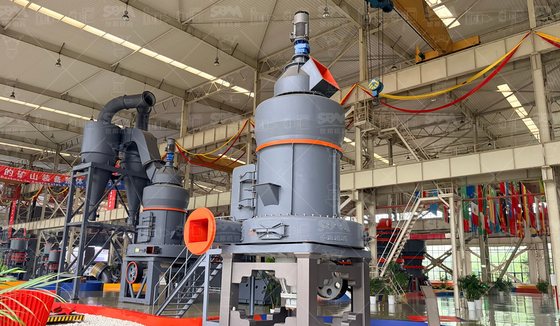
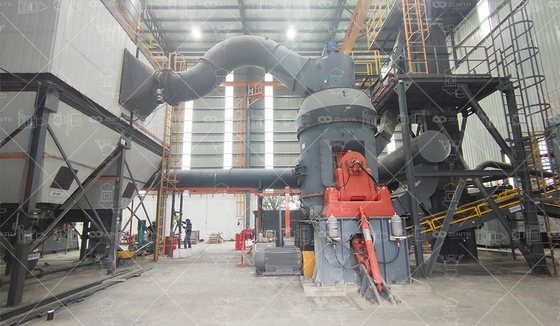
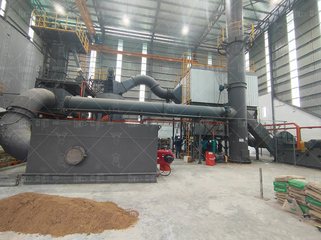
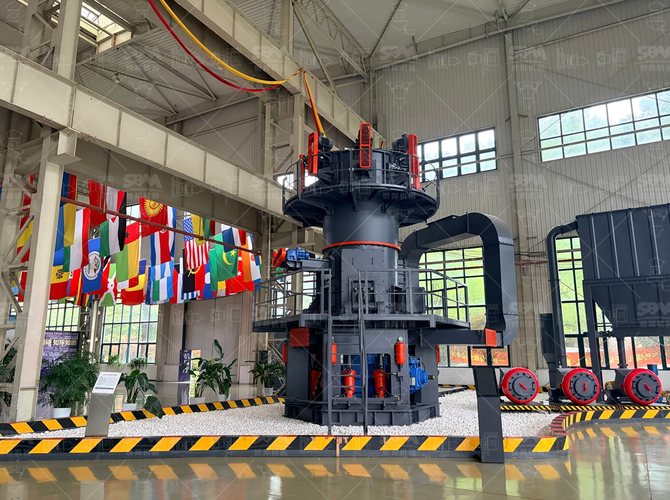
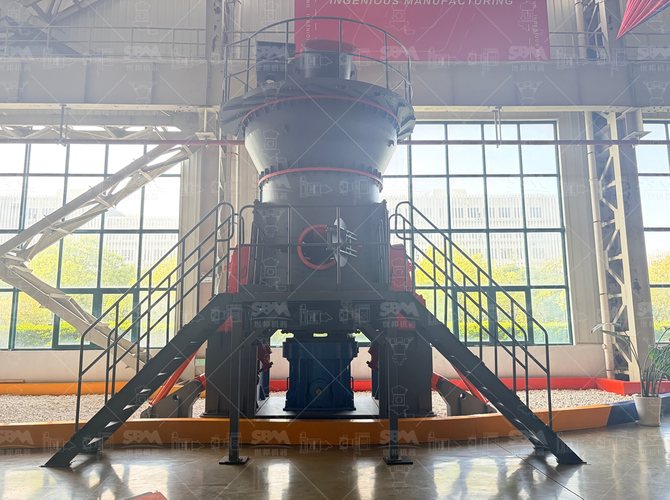
Năng lực xưởng thể hiện rõ nhất ở những cụm nặng. Máy nghiền đứng LM có mâm nghiền và con lăn lớn, đòi hỏi gia công chính xác để chạy êm ở năng suất cao. Máy nghiền châu Âu MTW và MTW6X có vành nghiền và hệ phân ly phức tạp, cần dung sai chặt để đổi cỡ hạt mượt. Với máy nghiền siêu mịn SCM và máy nghiền đứng siêu mịn LUM, buồng nghiền và cánh phân ly yêu cầu độ cân bằng động cao vì quay ở tốc độ lớn.
Ngoài máy chính, xưởng còn phải chế tạo được hệ phụ trợ: phễu chứa, cấp liệu rung, vít tải, gầu nâng, khung bệ quạt và đường ống khí. Những chi tiết này tuy đơn giản nhưng nếu hàn ẩu hoặc lệch gá sẽ gây rò bụi, rung đường ống và rơi vãi vật liệu, làm giảm hiệu quả của cả dây dù máy chính tốt.
Con lăn và vành nghiền chịu tải mài mòn liên tục nên cần độ cứng bề mặt cao mà lõi vẫn dai. Xử lý nhiệt đúng cho bề mặt cứng đều, cấu trúc kim loại ổn định, nhờ đó tuổi thọ tăng và ít nứt hơn khi chạy tải nặng.
Khe hở và góc nghiêng giữa con lăn với vành nghiền quyết định vùng nghiền. Lệch nhỏ cũng làm mòn một phía, sinh rung và giảm năng suất ngay từ những ngày đầu chạy máy, về sau khó chỉnh lại trên công trường.
Chạy thử tại xưởng diễn ra ở điều kiện kiểm soát, cho phép tinh chỉnh trước khi tháo rời đóng gói. Chạy thử tại công trường mới là bài kiểm tra cuối với vật liệu thật và lưới điện thật, nên hai bước đều cần và có mục tiêu khác nhau.
Yêu cầu biên bản đo kích thước theo bản vẽ, kết quả kiểm tra khuyết tật bằng phương pháp không phá hủy với chi tiết chịu lực, và ghi chú xử lý nhiệt. Hồ sơ theo số máy giúp truy xuất khi cần thay thế hoặc bảo hành.
Máy nghiền đá ở nông thôn phục vụ vôi nông nghiệp, bột đá địa phương và xử lý nước. Hướng dẫn chọn máy 1 - 8 t/h…
Xem chi tiếtQuy trình nghiền đá gồm đập thô, sàng, nghiền, phân ly, thu bụi và đóng bao. Tìm hiểu từng giai đoạn, thông số kiểm…
Xem chi tiếtDây sản xuất bột đá vôi 80 - 325 mesh cho xi măng và GCC tại Thái Lan: chọn máy đứng LM hay MTW theo độ ẩm mùa mưa…
Xem chi tiết