Chế tạo máy nghiền đá vôi: vật liệu và quy trình chế tạo
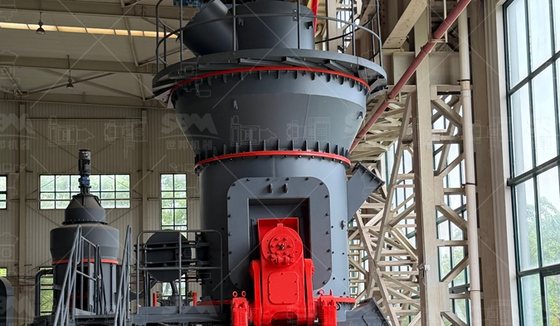
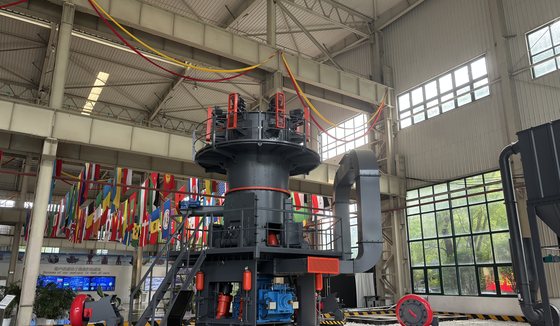
Chế tạo máy nghiền đá vôi gồm đúc con lăn và vành nghiền gang crôm cao, đắp cứng cacbua, gia công, cân bằng động, lắp…
Xem chi tiếtThiết kế máy nghiền đá là quá trình biến yêu cầu sản xuất thành một cấu hình cụ thể: cỡ mâm, số con lăn, kiểu bộ phân ly, công suất mô tơ và cách bố trí dây trên mặt bằng. Làm đúng trình tự này giúp tránh hai lỗi tốn kém là mua máy thừa công suất hoặc máy thiếu tải, và tránh cảnh bảo trì không lối vì đặt máy quá sát tường.
Mọi bản vẽ máy nghiền đều phải bắt đầu từ vật liệu chứ không phải từ kiểu máy. Cần xác định khoáng chính và khoáng phụ, độ cứng Mohs, độ mài mòn, cỡ hạt lớn nhất khi vào máy, độ ẩm trung bình và độ ẩm đỉnh theo mùa. Với đá vôi, độ cứng 3 - 4 và độ ẩm có thể thay đổi từ 2% mùa khô lên 12% mùa mưa; với thạch anh hay clanhke thì độ mài mòn cao hơn hẳn và đòi hỏi vật liệu chế tạo con lăn khác.
Song song với vật liệu là yêu cầu sản xuất. Năng suất tính bằng tấn mỗi giờ và độ mịn thành phẩm tính bằng mesh hoặc micrômét phải nêu rõ, kèm cỡ hạt biểu diễn bằng lượng sót sàng thực tế chứ không chỉ bằng một chữ "mịn". Nếu yêu cầu độ mịn thay đổi giữa các lô hàng, phải thiết kế bộ phân ly cho phép đổi cỡ bằng tốc độ rotor chứ không phải bằng cách thay linh kiện.
| Cỡ máy | Đường kính mâm | Năng suất | Công suất mô tơ |
|---|---|---|---|
| Dây nhỏ, kiểu MT | 830 - 1280 mm | 2 - 22 t/h | 110 - 220 kW |
| Dây vừa, kiểu LM190 | 1900 mm | 23 - 68 t/h | 500 kW |
| Dây lớn, kiểu LM240 | 2400 mm | 36 - 45 t/h | 560 - 630 kW |
| Dây rất lớn, kiểu LM280 | 2800 mm | 50 - 170 t/h | 1250 kW |
| Siêu mịn kiểu LUM | 1800 - 2200 mm | 5 - 15 t/h | 355 - 400 kW |
Khi đã có cỡ mâm, việc chọn model gần như tự hiện ra. Dây 5 - 25 t/h độ mịn 80 - 325 mesh dùng máy châu Âu MTW hoặc máy kiểu Raymond MTM, nền móng nhẹ và vốn đầu tư thấp. Dây từ 30 t/h trở lên dùng máy nghiền đứng LM vì đường kính mâm lớn cho phép giảm vòng quay, kéo điện năng riêng xuống và tận dụng khí nóng để sấy trong buồng. Sản phẩm siêu mịn 800 - 2500 mesh nên tách riêng một dây LUM hoặc SCM thay vì ép máy chính chạy quá mịn, vì chi phí điện năng tăng rất nhanh ở vùng cỡ hạt nhỏ.
Bản vẽ mặt bằng cần thể hiện rõ luồng vật liệu và luồng khí. Đường khí nên ngắn, ít gấp khúc để giảm trở lực; con lăn phải có khoảng trống lật ra ngoài; tủ điện đặt xa vùng bụi và có làm mát. Một mặt bằng tốt giúp giảm cả chi phí xây dựng lẫn thời gian dừng bảo trì về sau.
Bắt đầu từ ba thông tin vật liệu: tên khoáng và độ cứng, cỡ hạt lớn nhất khi vào máy, và độ ẩm. Sau đó mới tới yêu cầu sản xuất gồm năng suất giờ và độ mịn thành phẩm. Thiếu thông tin vật liệu thì mọi bước sau đều dựa trên phỏng đoán.
Chọn theo năng suất và cỡ hạt lớn nhất cho phép. Mâm càng lớn thì cỡ vật liệu vào càng được phép lớn và năng suất càng cao, nhưng cũng đòi hỏi công suất mô tơ lớn hơn và nền móng vững hơn. Cỡ hạt vào thường khống chế không quá một phần mười đường kính mâm với kiểu nghiền lớp.
Nhiều con lăn hơn cho năng suất cao hơn nhưng làm tăng tải mô tơ, tăng điểm mài mòn và phức tạp hệ thủy lực. Máy hai con lăn dễ bảo trì và vẫn chạy được khi sửa một bên; máy ba tới bốn con lăn hợp với đường kính mâm lớn ở dây công suất cao.
Cần chừa lối cho con lăn lật ra ngoài khi thay thế, khoảng trống cho cẩu lắp đặt, đường gió ngắn và đều để giảm trở lực, cùng vùng để xe bồn vào lấy bột. Đặt máy nghiền quá sát tường là lỗi phổ biến khiến bảo trì rất khó.
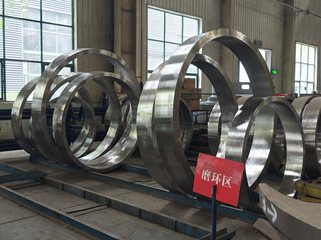
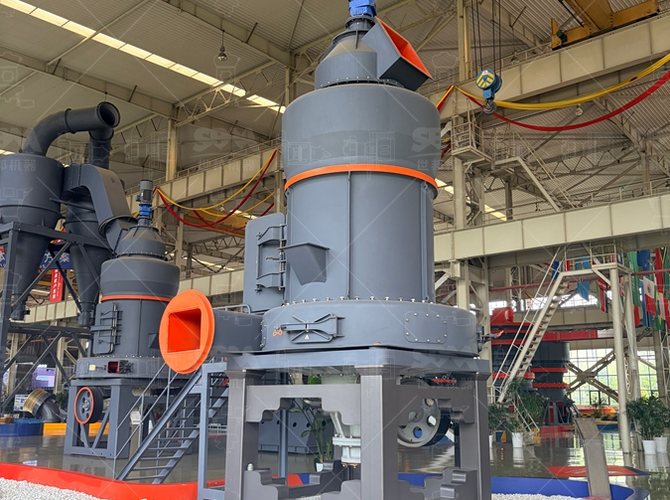
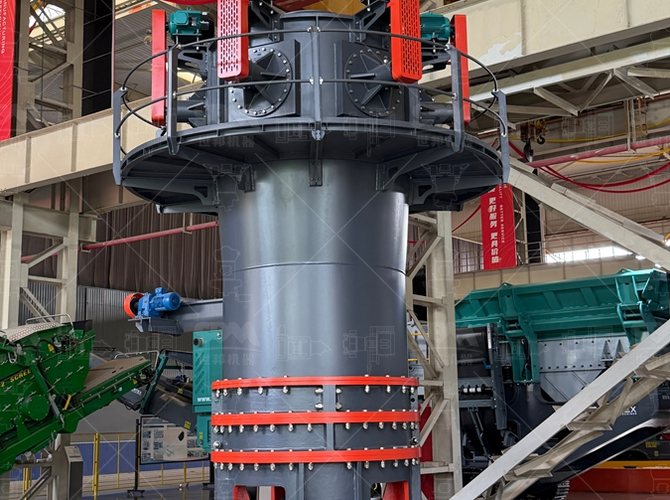
Chế tạo máy nghiền đá vôi gồm đúc con lăn và vành nghiền gang crôm cao, đắp cứng cacbua, gia công, cân bằng động, lắp…
Xem chi tiếtMáy nghiền đá vôi hoạt động theo nguyên lý nghiền lớp: mâm quay đưa đá vào vùng con lăn ép, khí nóng ở vành gió nâng…
Xem chi tiếtChế tạo máy nghiền đá theo đơn nghiền bột: khảo sát mẫu, chọn cấu hình 80 - 2500 mesh, công suất 2 - 170 t/h, chạy…
Xem chi tiết