Máy nghiền đá vôi tại Ấn Độ
Cấu hình dây nghiền và tiêu chí chọn thiết bị cho thị trường Ấn Độ.
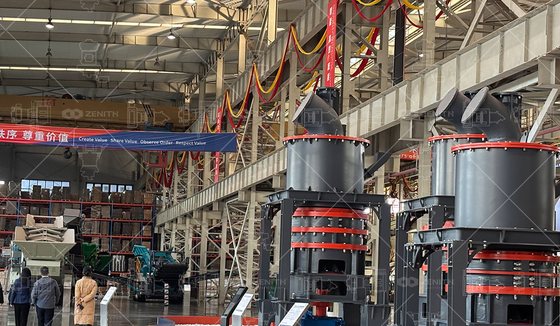
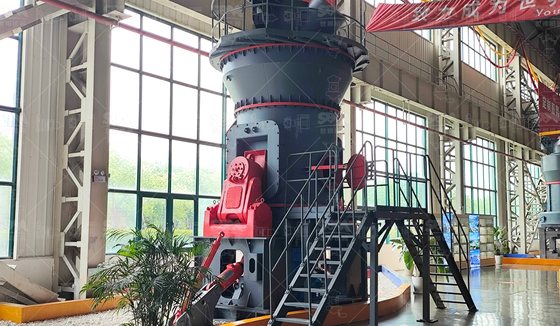
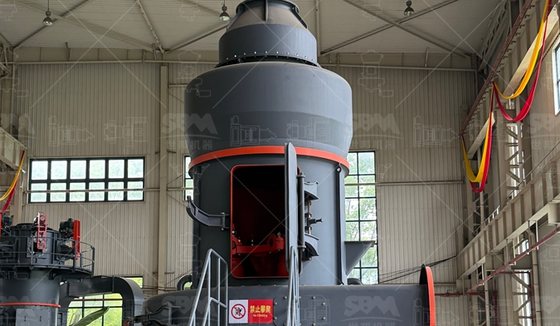
Xem chi tiếtCụm nghiền năm con lăn xuất hiện nhiều ở các xưởng bột khoáng, bột màu và hóa chất quy mô vừa, đặc biệt tại các cụm cơ khí quanh Ahmedabad. So với máy bốn con lăn, thêm một con lăn không chỉ tăng sản lượng mà còn đổi cách phân bố lực ép và cách bố trí bộ phân ly. Hiểu đúng điểm này giúp tránh mua máy vượt công suất thực tế của động cơ.

Về nguyên lý, cả hai đều là máy nghiền con lắc treo: trục chính quay, con lăn văng ra ép vào vòng nghiền nhờ lực ly tâm, lò xo hoặc xy lanh thủy lực. Thêm con lăn thứ năm làm tăng số điểm ép trong một vòng quay, nên với cùng đường kính vòng nghiền, thời gian lưu vật liệu ngắn hơn và sản lượng tăng 20 - 30%. Nhưng lực ép tổng cũng tăng, kéo theo yêu cầu cao hơn với trục chính, gối đỡ và hệ truyền động.
Điểm dễ bị bỏ qua là chiều dày lớp vật liệu. Với năm con lăn, lớp vật liệu trên vòng nghiền mỏng hơn, nên máy nhạy với dao động cấp liệu. Nếu cân liệu không đều, con lăn sẽ va vào vòng và sinh tiếng gõ, nhanh hỏng vòng bi trục chính.
| Hạng mục | Cỡ nhỏ | Cỡ vừa | Cỡ lớn |
|---|---|---|---|
| Đường kính con lăn (mm) | 270 - 310 | 340 - 410 | 420 - 480 |
| Sản lượng (t/h) | 1,2 - 2,5 | 2,5 - 5 | 5 - 7 |
| Động cơ chính (kW) | 22 - 30 | 30 - 37 | 45 |
| Cấp liệu tối đa (mm) | 20 | 25 | 30 |
| Độ mịn điển hình | 80 - 325 mesh | 80 - 400 mesh | 80 - 400 mesh |
Quanh Ahmedabad và Vadodara có cụm cơ khí chế tạo máy nghiền lâu đời, cung ứng cho ngành bột màu, bentonite, fenspat và hóa chất trong nước. Ưu điểm của họ là giá nhân công chế tạo thấp, sẵn gang đúc và có kinh nghiệm làm theo bản vẽ khách. Nhược điểm là mức độ tiêu chuẩn hóa thấp: cùng một model nhưng vật liệu vòng nghiền, độ dày thân máy và loại hộp giảm tốc có thể khác nhau giữa các xưởng.
Vì vậy khi đặt hàng từ nhóm cơ khí này, cần chốt bằng văn bản: mác vật liệu con lăn và vòng nghiền, nhà sản xuất vòng bi, tỉ số hộp giảm tốc, và tiêu chuẩn thử nghiệm khi chạy không tải. Đừng chỉ dựa vào ảnh catalogue.
Nếu sản lượng cần trên 8 t/h hoặc chạy 20 giờ mỗi ngày, máy đứng có lợi hơn rõ rệt: điện năng trên tấn thấp hơn 25 - 40%, diện tích nhỏ hơn, và có thể sấy liệu ẩm trong cùng một cụm. Máy con lăn vẫn hợp lý ở dải 1 - 7 t/h, vốn đầu tư thấp, phụ tùng dễ mua và sửa chữa tại xưởng.
Một tiêu chí nữa là độ mịn. Muốn D97 dưới 20 µm ổn định, máy con lăn cần bộ phân ly tốc độ cao và thường phải giảm sản lượng 30 - 40%. Nếu sản phẩm chủ yếu ở 200 - 325 mesh, đây vẫn là lựa chọn kinh tế.
Máy cần móng phẳng, chắc, có bu lông neo đủ dài vì tần số rung của cụm con lăn thấp nhưng biên độ lớn. Nên đặt bệ máy trên tấm đệm cao su hoặc lò xo giảm chấn nếu nhà xưởng gần khu dân cư. Khi chạy, theo dõi nhiệt gối trục chính mỗi ca; vượt 75 °C là dấu hiệu thiếu dầu hoặc căn chỉnh sai.
Thực tế 80 - 400 mesh, phổ biến nhất 150 - 325 mesh. Muốn mịn hơn phải giảm sản lượng mạnh và thay bộ phân ly, khi đó nên xem máy nghiền siêu mịn chuyên dụng.
Không. Con số đó thường tính với đá vôi hoặc bentonite khô. Vật liệu cứng hơn 5 Mohs hoặc cần mịn hơn 325 mesh sẽ giảm 30 - 50%.
Được, miễn là vệ sinh kỹ giữa các lô. Bột màu dễ lẫn màu, nên cần tháo vòng nghiền và chổi hút bụi riêng cho từng màu.


Cấu hình dây nghiền và tiêu chí chọn thiết bị cho thị trường Ấn Độ.
Xem chi tiếtSo sánh số con lăn, đường kính và ảnh hưởng tới sản lượng.
Xem chi tiết