
Năm thông số phải theo dõi
Thứ nhất là áp lực nghiền thủy lực: đây là lực ép chính, thay đổi áp lực là thay đổi cả sản lượng và cỡ hạt. Thứ hai là độ rung: rung tăng là dấu hiệu lớp liệu không ổn định. Thứ ba là chênh áp qua máy: phản ánh tắc hoặc thay đổi lưu lượng khí. Thứ tư là cỡ hạt, điều khiển qua tốc độ bộ phân ly. Thứ năm là lưu lượng và nhiệt độ khí, quyết định khả năng sấy và vận chuyển bột.
Năm thông số này liên quan chặt với nhau. Tăng tốc độ phân ly để mịn hơn sẽ làm tăng tải tuần hoàn, tăng chênh áp và có thể làm rung tăng. Vì vậy khi điều chỉnh, chỉ nên đổi một thông số mỗi lần và chờ 15 - 30 phút để hệ ổn định.
| Thông số | Dải mục tiêu | Khi lệch |
|---|---|---|
| Cỡ liệu vào | Dưới 50 mm | Mòn con lăn, rung tăng |
| Áp lực nghiền | Theo thiết kế | Cao: mòn nhanh; thấp: giảm sản lượng |
| Độ rung | Dưới ngưỡng bảo vệ 20 - 30% | Lớp liệu mỏng hoặc mất cân bằng |
| Chênh áp | Theo dữ liệu gốc | Tắc lọc, rò khí, thay đổi lưu lượng |
| Cỡ hạt D80 | 45 - 150 µm | Tốc độ phân ly hoặc cánh mòn |
| Nhiệt độ khí ra | 70 - 90 °C | Ẩm liệu hoặc rò khí giả |
Chuẩn bị liệu trước khi nghiền
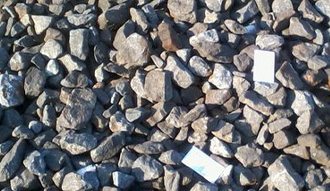
Quặng sắt trước khi vào máy đứng cần đập xuống dưới 50 mm và sàng loại phần mịn đã đạt. Với tuyển khô, độ ẩm phải xuống dưới 1 - 2%, nếu không quặng sẽ dính vào con lăn và làm nghẹt đường khí. Đây là khác biệt lớn so với nghiền ướt bằng máy bi, nơi độ ẩm ít ảnh hưởng hơn.
Nên bố trí tách kim loại hai cấp trước máy: nam châm treo trên băng tải và bộ dò kim loại dừng băng. Quặng mỏ thường lẫn mảnh thép từ thiết bị khai thác, và một mảnh thép lọt vào đủ làm nứt tấm lót.
Ba sự cố thường gặp và cách xử lý
- Rung tăng đột ngột: kiểm tra cấp liệu có gián đoạn không, chiều cao vành chặn, và độ ẩm liệu. Không tăng áp lực để bù.
- Cỡ hạt thô ra sản phẩm: kiểm tra tốc độ bộ phân ly, độ mòn cánh và rò khí ở cửa kiểm tra.
- Chênh áp tăng dần: kiểm tra lọc túi, đường ống và độ kín của van quay. Đây là nguyên nhân làm giảm sản lượng mà không báo lỗi.
Với quặng sắt, mòn tấm lót và con lăn là chi phí lớn thứ hai sau điện. Nên đo chiều dày mỗi 1.000 giờ và ghi lại, để dự báo kỳ thay thay vì thay khi đã hỏng.
Kinh nghiệm vận hành
- Chỉ điều chỉnh một thông số mỗi lần, chờ hệ ổn định rồi mới đổi tiếp.
- Giữ độ ẩm liệu dưới 2% cho tuyển khô, đây là điều kiện bắt buộc.
- Tách kim loại hai cấp trước máy nghiền.
- Đo chiều dày tấm lót mỗi 1.000 giờ và ghi hồ sơ.
- Theo dõi điện năng riêng theo tấn mỗi ca để phát hiện mòn sớm.
Câu hỏi thường gặp
Máy nghiền đứng có xử lý được quặng sắt ẩm 5% không?
Có nếu có buồng sấy và công suất nhiệt đủ, nhưng nên giảm tải 20 - 30%. Với tuyển khô yêu cầu độ ẩm dưới 1 - 2%, nên sấy trước.
Nghiền đứng tiết kiệm bao nhiêu điện so với máy bi?
Thường 30 - 40% ở cùng độ mịn. Với quặng rất cứng, mức tiết kiệm có thể giảm còn 20 - 25%.
Cỡ nghiền nào phù hợp để tuyển từ?
Thường 45 - 150 µm tùy cỡ hạt giải phóng của quặng. Nghiền quá mịn làm tăng chi phí và giảm hiệu quả tách từ khô.