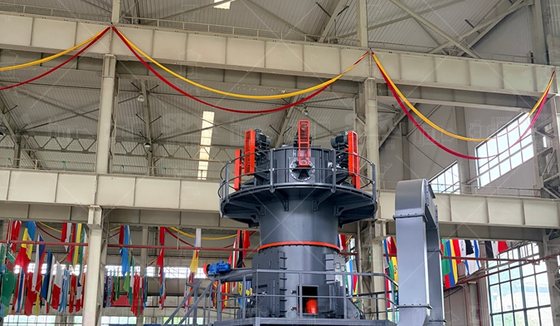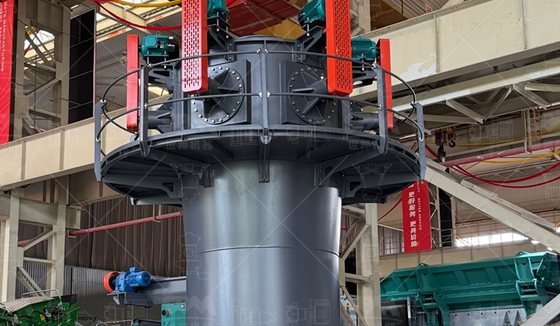
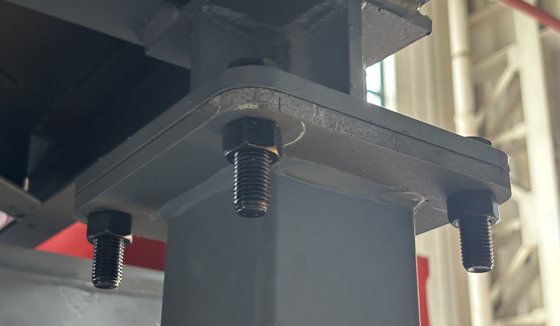
Hình ảnh thực tế máy nghiền đá vôi: đọc đúng bộ phận
Hướng dẫn đọc hình ảnh thực tế máy nghiền đá vôi: nhận biết mâm nghiền, con lăn, bộ phân ly, lốc thu bụi, lọc túi vải…
Xem chi tiếtChất lượng bột đá không chỉ do máy quyết định mà còn phụ thuộc vào vật tư nghiền và chế độ vận hành: hình dạng con lăn, vật liệu vành nghiền, áp lực ép và tốc độ bộ phân ly. Hiểu đúng các yếu tố này giúp giữ cỡ hạt ổn định, giảm điện năng và kéo dài tuổi thọ phụ tùng hao mòn.
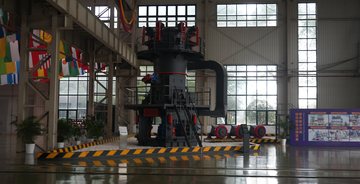
Trong máy nghiền đá kiểu con lăn, vật liệu không bị đập vỡ đơn thuần mà bị ép giữa con lăn và vành nghiền thông qua một lớp đệm hạt. Chính lớp đệm này truyền lực và tạo ra hạt mịn, nên chất lượng bột phụ thuộc vào hình học chi tiết nghiền, độ mòn của chúng và cách giữ lớp đệm ổn định. Đây là điểm khác biệt căn bản so với máy đập, nơi lực tác động trực tiếp lên khối đá.
Vật tư nghiền chịu ba dạng hư hỏng: mài mòn do hạt cứng cọ xát, mỏi bề mặt do tải lặp và nứt do sốc nhiệt hoặc dị vật lọt vào. Với đá vôi lẫn ít thạch anh, gang hợp kim crôm cao đủ bền; nhưng khi hàm lượng SiO₂ tự do vượt 5% hoặc nghiền fenspat, thạch anh, cần hợp kim đúc cứng hơn để tránh thay phụ tùng liên tục.
Cần phân biệt hai kiểu điều chỉnh: tăng áp lực ép để tăng năng suất và tăng tốc độ phân ly để mịn hơn. Đẩy đồng thời cả hai mà không tăng gió sẽ làm bột tắc trong buồng phân ly, dòng điện motor phân ly tăng và hạt thô lọt ra thành phẩm.
| Chi tiết | Vật liệu thường dùng | Yếu tố ảnh hưởng | Dấu hiệu cần thay |
|---|---|---|---|
| Con lăn nghiền | Gang crôm cao, hợp kim đúc | Hàm lượng SiO₂, áp lực ép | Bột thô dần, rung mâm tăng |
| Vành nghiền (mâm) | Hợp kim chống mài mòn | Số giờ chạy, dị vật lọt | Rãnh mòn sâu, khe ép rộng |
| Tấm lót buồng nghiền | Thép hợp kim, gang | Tốc độ khí, hạt sắc cạnh | Bề mặt mòn lộ lớp nền |
| Bộ phân ly, cánh quạt | Thép chống mài mòn | Tốc độ quay, hạt thô | Cỡ hạt mất ổn định |
Với máy nghiền đứng LM và máy nghiền châu Âu MTW, MTW6X, bộ chi tiết hao mòn được thiết kế thay nhanh; ở LM, cụm con lăn lật ra ngoài nên đổi chi tiết không cần tháo cả máy. Máy nghiền kiểu Raymond MTM dùng hệ lò xo tự bù mòn, phù hợp dây nhỏ và vật liệu mềm; máy siêu mịn SCM và LUM dùng cụm nghiền có chi tiết hợp kim cứng, hợp với bột trên 800 mesh.
Danh mục vật tư nên đặt trước gồm một bộ con lăn, một vành nghiền, tấm lót buồng nghiền, cánh bộ phân ly và bộ túi vải lọc. Nên yêu cầu bảng tra độ mòn theo tấn bột để biết khi nào cần thay, thay vì chờ tới khi chất lượng thành phẩm đã lệch rõ mới xử lý.
Nguyên nhân thường gặp là con lăn hoặc vành nghiền đã mòn làm khe ép rộng ra, hoặc lưu lượng gió và tốc độ phân ly bị lệch. Kiểm tra độ mòn chi tiết nghiền và đối chiếu thông số gió trước khi nghĩ tới việc thay máy.
Chọn theo độ mài mòn của vật liệu chứ không chỉ theo giá. Đá vôi ít thạch anh dùng gang hợp kim crôm cao là đủ; đá có nhiều silic hoặc vật liệu Mohs trên 6 nên dùng hợp kim đúc cứng hơn, chấp nhận giá cao để giảm số lần thay và giảm thời gian dừng dây.
Không. Áp lực quá cao làm lớp đệm mỏng, tăng rung mâm nghiền, hao phụ tùng và có thể làm bột bị quá nghiền. Mục tiêu là giữ lớp đệm ổn định để nghiền áp lực giữa các hạt, giúp tiết kiệm điện và đều cỡ hạt.
Nên kiểm tra độ mòn định kỳ theo số giờ chạy và theo tấn bột đã nghiền, thường gắn với mốc vài trăm giờ. Ghi chép mức mòn giúp dự báo thời điểm thay và đặt phụ tùng trước, tránh dừng dây ngoài kế hoạch.
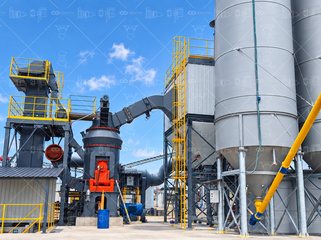
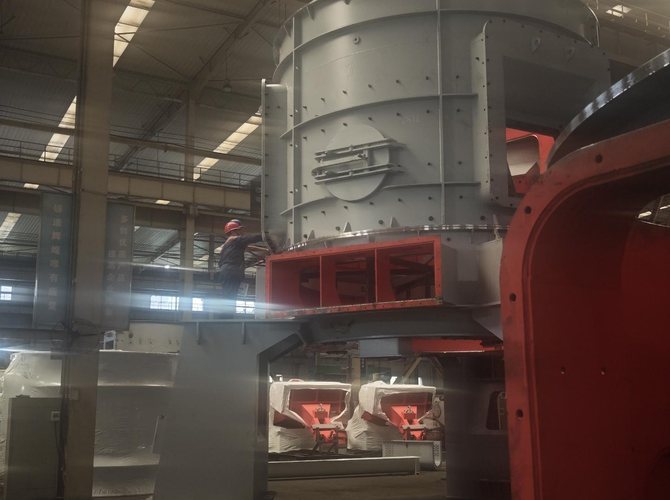
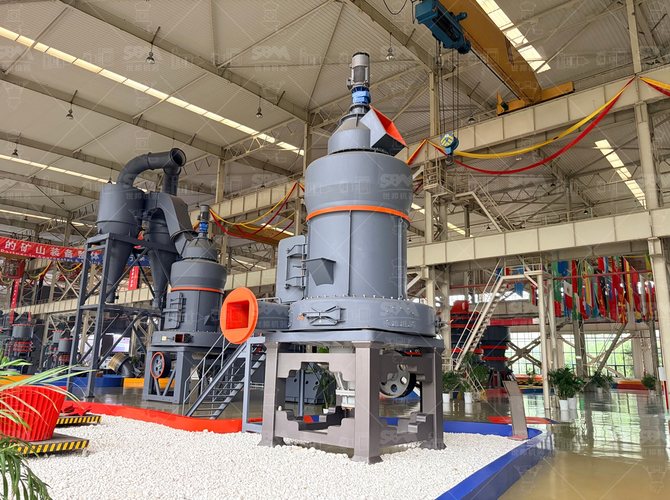
Hướng dẫn đọc hình ảnh thực tế máy nghiền đá vôi: nhận biết mâm nghiền, con lăn, bộ phân ly, lốc thu bụi, lọc túi vải…
Xem chi tiếtMáy nghiền đá vôi tốc độ cao dùng rotor quay nhanh và bộ phân ly cao tốc để đạt bột siêu mịn. Phân tích dải mịn, năng…
Xem chi tiếtĐá vôi Jodhpur Rajasthan hàm lượng canxi cao nghiền bột GCC cho sơn, nhựa, khai khoáng. Phân tích cấu hình máy và các…
Xem chi tiết