Máy phân loại dòng khí: bốn thiết bị, một vòng tuyển hạt
Khi cần dải hạt hẹp tới mức rây lồng không với tới, tuyến phân loại khí với rotor và gió rửa là câu trả lời. Đây là…
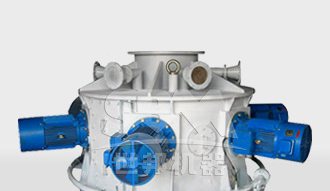
Xem chi tiếtĐộ mịn bao nhiêu mesh do bộ phận này quyết định, không phải buồng nghiền. Phân loại lồng quay là mắt xích kiểm soát cỡ hạt cuối cùng trong máy nghiền công nghiệp.
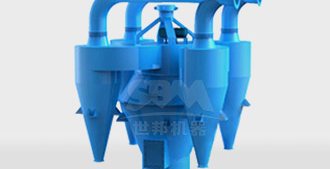
Rotor gồm đĩa và các cánh nan hướng tâm, khi quay tạo chuyển động xoáy cho dòng khí — chính là trường ly tâm phân hạt. Hạt nhẹ và mịn thắng lực ly tâm, chui qua khe cánh đi theo khí vào cyclone thu; hạt oversized bị văng ra thành, thoát khỏi dòng xoáy rồi rơi ngược xuống buồng nghiền để nghiền lại. Toàn bộ quá trình xảy ra trong vài giây.
Lồng quay càng nhanh, ly tâm càng mạnh, chỉ hạt càng mịn mới lọt qua — thành phẩm nhỏ hơn, nhưng sản lượng giảm. Hiểu theo chiều khác: mỗi mesh mục tiêu tương ứng một vùng tốc độ, nằm ngoài vùng đó hoặc mất hạt chuẩn hoặc mất năng suất.
Đòn bẩy của hệ là tốc độ rotor và lưu lượng gió toàn tuyến. Tăng rotor thì mịn hơn nhưng giảm sản lượng; tăng gió thì ngược lại, hạt thô bị cuốn theo. Vì vậy chỉnh độ mịn phải đồng thời hai biến, nếu chỉ xoay một núm thì không những không đạt mesh mục tiêu mà còn làm áp suất âm hệ dao động — biểu hiện ra ngoài là dòng thành phẩm lúc đậm lúc nhạt.
Khi độ mịn thành phẩm dao động mà tốc độ lồng không đổi, kiểm tra hai thứ theo thứ tự: mép cánh (mòn không đều làm hở trường ly tâm) và khe giữa rotor với vỏ (hở to là đường tắt cho hạt thô). Mòn tại chỗ xử lý bằng hàn phục hồi từng cánh; thay cánh là sau 2–3 vòng hàn.
Khi cần dải hạt hẹp tới mức rây lồng không với tới, tuyến phân loại khí với rotor và gió rửa là câu trả lời. Đây là…
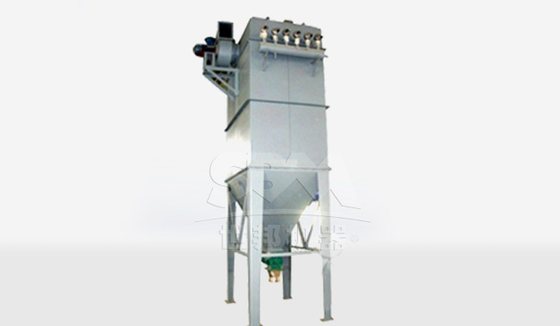
Xem chi tiếtTrong dây chuyền nghiền, bộ lọc bụi túi là lá chắn cuối cùng trước khi khí thải ra môi trường. Dòng máy xả xung đơn…
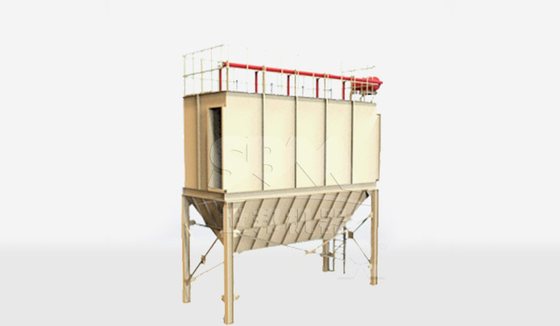
Xem chi tiếtỞ công suất lớn và vật liệu khó, bộ lọc túi đơn không đủ. Dòng xung hộp chia phòng cho phép ngắt từng buồng để xả…
Xem chi tiết